

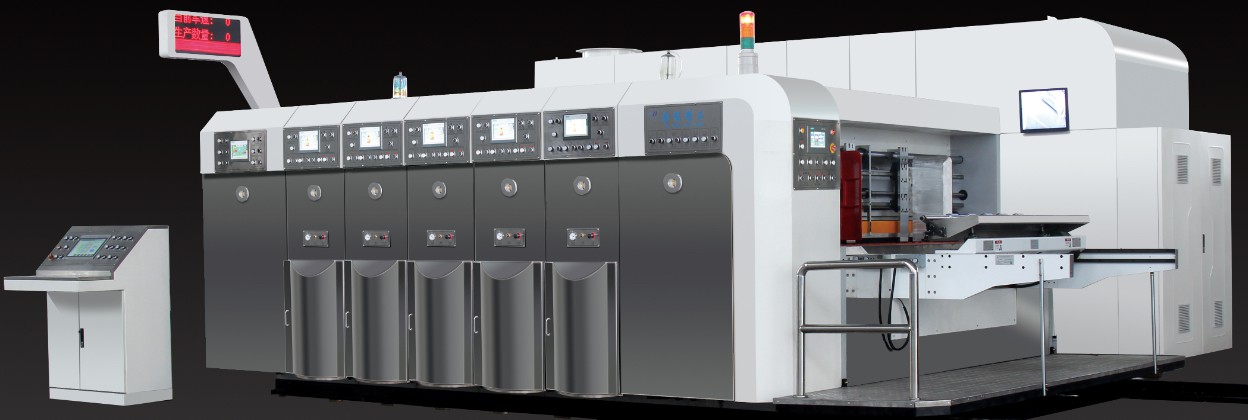
Máy cắt khuôn in rãnh-(thường đề cập đến dây chuyền liên kết khuôn cắt và xẻ rãnh khuôn in bìa cứng-, thường được gọi là "máy cắt khuôn in-" hoặc "máy in hình mờ") là thiết bị cốt lõi để sản xuất hộp các tông. Để nắm vững nó một cách thành thạo, cần nắm bắt một cách có hệ thống những điểm mấu chốt sau đây từ lý thuyết đến thực hành:
1, Nguyên tắc cốt lõi và nhận thức cấu trúc để in máy cắt bế
Đây là nền tảng để vận hành và gỡ lỗi thiết bị, bạn phải hiểu rõ vai trò của từng bộ phận của máy.
Bộ phận nạp giấy: chịu trách nhiệm nạp từng bìa các tông sóng xếp chồng lên nhau một cách trơn tru và chính xác. Điều quan trọng là điều chỉnh khe hở và áp suất không khí của cạnh trước và thước đo cạnh để đảm bảo nạp giấy trơn tru và không nạp giấy hai lần.
Phòng in:
Nguyên tắc: Thường là in linh hoạt, sử dụng mực{0}nước.
Cấu trúc: Hiểu mối quan hệ giữa con lăn anilox (đo mực), xi lanh tấm (lắp tấm) và xi lanh ấn tượng (tạo áp lực).
Cốt lõi: Hiểu rằng số dòng trên con lăn lưới quyết định lượng mực được sử dụng, từ đó ảnh hưởng đến độ sâu của màu in.
Phần khía: Bằng cách lăn bánh lưỡi dao lên xuống, rãnh dây gấp được ép ra trên bìa cứng. Điều quan trọng là điều chỉnh độ sâu và vị trí của dao khía, nó không chỉ cắt xuyên qua bề mặt giấy mà còn không làm hỏng các nếp gấp.
Bộ phận cắt khuôn:
Nguyên tắc: Bằng cách cài đặt một mẫu (phiên bản cắt khuôn) với các lưỡi dao và đường thụt, có thể thực hiện việc cắt và thụt chính xác các tông.
Cấu trúc: Hiểu cách lắp đặt các tấm cắt khuôn-và vai trò của khuôn đáy (thớt).
Cốt lõi: Nắm vững cách điều chỉnh áp suất cắt khuôn-. Áp suất quá cao có thể làm hỏng thiết bị và mẫu, trong khi áp suất không đủ có thể dẫn đến việc cắt không hoàn chỉnh.
Phần làm sạch và xếp rác thải: Loại bỏ các vật liệu thải sau khi cắt khuôn-và xếp các hộp bìa cứng đã hoàn thành một cách gọn gàng. Điều quan trọng là điều chỉnh lực hút cũng như chiều cao và tốc độ của bệ xếp.

2, Điểm chuẩn bị trước khi sản xuất
Công việc chuẩn bị đầy đủ là điều kiện tiên quyết để sản xuất có hiệu quả và{0}}chất lượng cao.
Xác nhận đặt hàng và bản vẽ:
Đọc kỹ đơn đặt hàng sản xuất, xác nhận kích thước thùng carton, nội dung in cũng như vị trí cắt rãnh và khuôn-.
Xác minh bản vẽ hoặc mẫu CAD để đảm bảo tất cả dữ liệu đều chính xác.
Lắp đặt và hiệu chỉnh tấm in và tấm cắt khuôn:{0}}
Tấm in: bám dính chính xác vào trụ của tấm in, đảm bảo vị trí chu vi và ngang chính xác, đường may mịn.
Tấm cắt khuôn: được lắp chắc chắn trên trống cắt khuôn và được hiệu chỉnh "lấy mẫu" hoặc "thụt" để kiểm tra xem đường cắt có hoàn toàn phù hợp với thiết kế hay không và liệu áp suất có đồng đều hay không.
Chuẩn bị và pha trộn mực:
Pha màu mực chính xác theo thẻ màu hoặc tiêu chuẩn của khách hàng.
Điều chỉnh độ nhớt và giá trị pH của mực để đạt trạng thái in tối ưu (thường được đo bằng cốc Chaen để đo độ nhớt).
Cấu hình sơ bộ của thiết bị:
Dựa trên độ dày của bìa cứng, đặt trước các khoảng trống và áp suất cho từng đơn vị (in, xẻ rãnh, cắt khuôn).
Lắp đúng dao khía và bánh gấp mép.
3, Những điểm chính của việc gỡ lỗi và giám sát trong sản xuất
Đây là sự phản ánh tập trung về trình độ kỹ năng của người vận hành.
Kiểm soát đăng ký chính xác:
Căn chỉnh dọc: Điều chỉnh pha của từng trụ in nhóm màu để căn chỉnh vị trí in của màu phía trước và phía sau.
Căn chỉnh ngang: Điều chỉnh vị trí trục của trụ tấm in.
Căn chỉnh khuôn cắt: Điều chỉnh vị trí tương đối giữa bộ phận cắt khuôn và mẫu in để đảm bảo đường viền cắt khuôn được căn chỉnh hoàn hảo với nội dung in.
Kiểm soát chất lượng in ấn:
Độ đồng đều màu: Kiểm tra "sự khác biệt màu sắc", "đốm trắng" và "thiếu bản in". Bằng cách điều chỉnh lượng mực và áp suất in để giải quyết vấn đề.
Độ rõ của hình ảnh: ngăn chặn sự xuất hiện của "bóng ma", "vệt" và "kéo mực". Điều này có thể liên quan đến áp lực in quá cao, vấn đề về tấm in hoặc mực khô kém.
Kiểm soát chất lượng của quá trình cắt khuôn- và xẻ rãnh:
Cắt khuôn: Kiểm tra "cắt xuyên", "cắt liên tục" và "đường đứt đoạn". Bằng cách tinh chỉnh áp suất cắt khuôn-và khuôn đáy để giải quyết vấn đề.
Rãnh/gấp: Kiểm tra xem độ sâu có phù hợp không và nếp gấp có đầy đủ hay không, để tạo điều kiện thuận lợi cho việc hình thành thùng carton tiếp theo. Quá nông không dễ tạo hình, quá sâu sẽ làm giảm cường độ nén của hộp bìa cứng.
Giám sát tình trạng hoạt động của thiết bị:
Không có tiếng ồn bất thường khi thiết bị giám sát đang chạy.
Quan sát xem quá trình nạp, truyền và phân phối giấy có trơn tru hay không và có hiện tượng kẹt giấy hoặc xếp chồng giấy hay không.
Hãy chú ý xem hệ thống tuần hoàn mực và hệ thống sấy có hoạt động tốt hay không.
4, Các điểm bảo trì và an toàn cho máy cắt khuôn in Slotter
Đảm bảo-thiết bị hoạt động ổn định lâu dài và an toàn cá nhân.
Bảo trì hàng ngày:
Làm sạch hoàn toàn bơm mực, bình mực, trục lăn lưới và tấm in sau khi làm việc để tránh mực bị khô và tắc.
Làm sạch bụi bẩn, vết dầu trên bề mặt máy.
Kiểm tra và bổ sung dầu bôi trơn tại từng điểm bôi trơn.
Bảo trì thường xuyên:
Theo hướng dẫn sử dụng thiết bị, thường xuyên kiểm tra và thay thế các bánh răng, vòng bi, hệ thống khí nén,…
Kiểm tra và thay thế các bộ phận bị mòn như dao khía, khuôn cắt khuôn-, v.v.
Quy trình vận hành an toàn:
Tuyệt đối cấm: đưa tay hoặc bất kỳ bộ phận nào của cơ thể vào khu vực nguy hiểm (chẳng hạn như giữa các con lăn) trong khi thiết bị đang chạy.
Dừng máy để thực hiện bất kỳ điều chỉnh, vệ sinh hoặc sửa chữa nào.
Làm quen với vị trí nút dừng khẩn cấp và có khả năng phản hồi nhanh chóng.
Mang thiết bị bảo hộ cá nhân thích hợp (cực kỳ cẩn thận khi vận hành các bộ phận quay mà không đeo găng tay).
Việc nắm vững những điểm mấu chốt này đòi hỏi một quá trình tích lũy kinh nghiệm từ lý thuyết đến thực hành. Bằng cách nắm vững những điểm cốt lõi này, chúng tôi có thể đảm bảo rằng máy cắt khuôn và{1} xẻ rãnh in luôn ở trạng thái hoạt động tốt nhất, kéo dài tuổi thọ sử dụng và tạo ra lợi ích kinh tế ổn định và đáng tin cậy cho doanh nghiệp.