

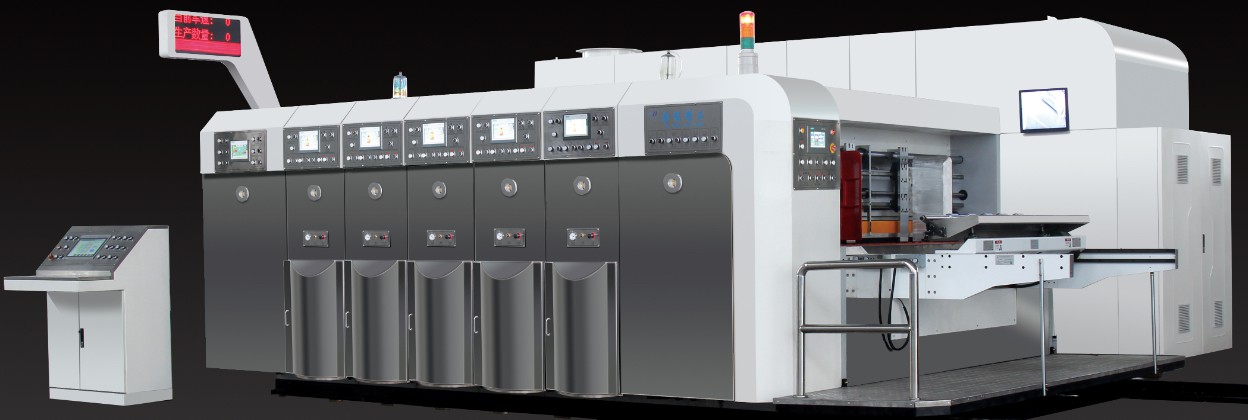

máy in slotter die cut thư mục nội tuyến gluer
Bảng dữ liệu công nghệ:
Mô hình | 1224FF |
Tốc độ làm việc | 240-260 tờ / phút |
Kích thước cho ăn | 1200 * 2400mm |
Tối thiểu kích cỡ trang | 450 * 630 |
Động cơ chính | 40KW |
Đăng ký | ± 0,5 |
Độ chính xác rãnh | ± 1,5 |
Kích thước tối thiểu | 350x650mm |
Tối đa kích thước rãnh | 1200 * 2400mm |
độ dày của tường | 65mm |
Khu vực in tối đa | 1200 * 2400 |
Máy này là thành phần với bộ phận cấp liệu, bộ phận in, bộ phận xiên và bộ phận cắt quay, có thể thực hiện quy trình in bìa giấy gấp nếp, xẻ rãnh và cắt bế.
Các vật liệu của thân máy là HT250, độ dày của thân máy là 65mm, sau giai đoạn ủ thứ hai, được chế tạo bằng máy CNC, với độ bền cao và độ chính xác cao.
Tất cả các thiết bị truyền động là bánh răng xoắn ốc, với độ ồn thấp và độ chính xác cao, bánh răng sau khi gia nhiệt và mài tần số cao, sử dụng bôi trơn vòng tròn tự động.
Vật liệu bánh răng là thép hợp kim 20CrMnti, sau khi gia nhiệt và mài tần số cao và bánh răng truyền động chính và con lăn thông qua kết nối tay áo mở rộng.
Đơn vị di chuyển.
Mỗi đơn vị là điện di chuyển trái và phải với chuông cảnh báo. Khi thiết bị di chuyển, chuông sẽ cảnh báo để đảm bảo người vận hành an toàn. Động cơ chuyển động với mô men xoắn không đổi có thể đệm tác động của hai đơn vị khi hoạt động sai.
Sau khi tất cả các đơn vị đóng cửa, mỗi phần được khóa bằng khí nén. Ngoài ra còn có xi lanh khóa chì có thể làm cho mỗi phần bị khóa với khóa dưới cùng. Nếu xi lanh không bị khóa, động cơ chính sẽ không hoạt động.
Hệ thống cấp liệu cạnh chì.
Bộ cấp liệu cạnh chì được sản xuất tại Thượng Hải, có tuổi thọ cao và độ chính xác cao để cho ăn.
Gió hấp thụ giấy bìa phụ, có thể làm cho các tông ăn thuận lợi. Âm lượng của gió có thể được điều chỉnh phù hợp với camber của bìa.
Điều khiển điện và PLC các vách ngăn bên di chuyển sang trái và phải, điều khiển cơ giới các vách ngăn phía sau di chuyển qua lại và phía trước. Khoảng cách giữa các vách ngăn phía trước và bảng nguồn cấp được điều chỉnh thủ công đồng bộ.
Với màn hình cảm ứng đầy màu sắc cho thấy chất lượng sản xuất và có thể được đưa vào kế hoạch sản xuất và cũng hiển thị số tờ sản xuất. Khi kế hoạch kết thúc, hệ thống truy cập dừng phần cấp liệu và cảnh báo thứ tự.999 có thể lưu trữ trong màn hình cảm ứng.
Bụi sạch.
Bàn chải loại bỏ thiết bị loại bỏ bụi với máy hút bụi. Thiết bị này có thể làm sạch bụi trên bề mặt của các tông, cải thiện chất lượng in.
Con lăn cho ăn các tông.
Các con lăn cho ăn các tông lên là ống thép không có khe hở, được phủ bằng cao su cứng, sau khi điều chỉnh cân bằng.
Các con lăn cho ăn các tông xuống là ống thép không có khe hở, dập nổi và mạ crôm cứng, sau khi điều chỉnh cân bằng.
Khoảng cách giữa con lăn nạp bìa cứng và con lăn nạp bìa cứng được điều chỉnh bằng tay, trong khi mặt số hiển thị ngày điều chỉnh, phạm vi điều chỉnh là 2-12mm. Con lăn nạp lên xuống thông qua con trỏ kết nối với bánh răng truyền động, khi điều chỉnh khoảng cách giữa các con lăn lên và xuống, khoảng cách giữa hai bánh răng của con lăn lên và xuống sẽ không thay đổi.
Máy in tự động không trở lại và bản in có chức năng làm sạch bộ nhớ.
. Đơn vị thức ăn, đơn vị in, đơn vị khía và đơn vị cắt bế đều có điện Tự động hoàn trả số 0 và tấm in ấn làm sạch chức năng bộ nhớ.
Thường điều chỉnh con lăn in, con lăn dao xiên và con lăn cắt đến đúng vị trí in, nó chỉ cần cố gắng nạp 2 tờ bằng cách sử dụng chức năng Bộ nhớ tự động không quay trở lại và nhà in. Giảm chất thải các tông.
Đơn vị in ấn.
Các con lăn in.
Các con lăn in là vật liệu thép, sau khi điều chỉnh cân bằng.
Bề mặt của con lăn in được mài, đánh bóng và mạ crôm cứng.
Cấu trúc in-tấm-cuộn được thông qua. Công tắc bàn đạp điều khiển con lăn in chạy theo chiều kim đồng hồ và ngược chiều kim đồng hồ, giúp thay đổi bản in dễ dàng.
Một khe hoàn chỉnh trong con lăn in để treo tấm in, kích thước của khe là 9mm × 3 mm.
Các con lăn in ấn xuống.
Các con lăn in ấn xuống thông qua ống thép không có khoảng trống, sau khi điều chỉnh cân bằng.
Bề mặt của con lăn in ấn xuống được mài, đánh bóng và mạ crôm cứng.
Khoảng cách giữa con lăn in và con lăn in ấn được điều khiển bằng máy tính và phạm vi điều chỉnh là 2-12mm. Con lăn in ấn và con lăn in thông qua con trỏ kết nối với bánh răng khi điều chỉnh khoảng cách giữa hai con lăn, khoảng cách giữa hai bánh răng điều khiển của hai con lăn sẽ không thay đổi.
Con lăn anilox:
Các con lăn anilox gốm là 450 LPI.
Điều khiển khí nén tự động Thiết bị lên xuống của con lăn anilox đồng bộ với hệ thống nạp bìa cứng. (Khi các tông được cho ăn, con lăn anilox đi xuống và chạm vào tấm in, khi ngừng nạp các tông, con lăn anilox sẽ đi lên và tách ra khỏi tấm in.) Con lăn anilox cũng có thể được điều khiển bằng khí nén bằng nút thủ công để lên xuống.
Các con lăn cao su.
Con lăn cao su là con lăn thép được bọc bằng cao su cứng, con lăn này được mài đặc biệt, sau khi hiệu chỉnh cân bằng. Đường kính bề mặt ở phần giữa của con lăn cao su lớn hơn hai mặt, để có được hiệu quả truyền mực tốt.
Các con lăn cho ăn lên và xuống các tông.
Đường kính của con lăn cho ăn bằng bìa cứng là 94mm, với bốn bánh xe bằng bìa cứng. Con lăn cho ăn các tông lên là ống thép không có khe hở, được mài, đánh bóng và mạ crôm cứng, và sau khi điều chỉnh cân bằng.
Con lăn cho ăn các tông xuống là ống thép không có khe hở, được mài, đánh bóng và mạ crôm cứng, và sau khi điều chỉnh cân bằng.
Khoảng cách giữa con lăn nạp bìa cứng lên và xuống được điều chỉnh bằng tay, trong khi mặt số hiển thị ngày điều chỉnh, phạm vi điều chỉnh là 2-12mm. Con lăn nạp bìa cứng lên và xuống thông qua bánh răng nối với bánh răng truyền động, khi điều chỉnh khoảng cách giữa hai con lăn, khoảng cách giữa hai bánh răng của hai con lăn sẽ không thay đổi, nó có thể làm cho máy có độ chính xác in cao, độ ồn thấp và bánh răng có thời gian hữu dụng lâu hơn.
Các thiết bị điều chỉnh của con lăn in.
Thông qua cấu trúc bánh răng vệ tinh để điều chỉnh theo chiều kim đồng hồ và pha ngược chiều kim đồng hồ của con lăn in.
Chiều kim đồng hồ và pha ngược chiều kim đồng hồ của con lăn in được điều chỉnh bởi PLC và điện, điều khiển động cơ pha bằng invoter, thương hiệu delta.360 ° có thể được điều chỉnh trong khi máy chạy hoặc dừng.
Chuyển động ngang của con lăn in được điều chỉnh bằng PLC và điện, khoảng cách điều chỉnh là 20 mm.
Chức năng bộ nhớ in và trả lại bộ nhớ tự động của bộ phận tự động có thể làm cho máy nhanh chóng điều chỉnh bộ nhớ đến đúng vị trí in. (Chức năng tự động trả về số 0 tự động là để xóa tấm in, khi bạn sử dụng Chức năng, con lăn in sẽ tự động chạy đến vị trí tốt nhất để rửa tấm in, sau khi giặt xong, tấm in sạch Bộ nhớ có thể làm cho con lăn in tự động trở về vị trí trước khi rửa tấm in, nó sẽ tiết kiệm thời gian cho điều chỉnh lại khối in sau khi in tấm rõ ràng)
Hệ thống mực.
Hệ thống mực sử dụng bơm màng khí nén bơm mực bằng cốc mực để ngăn mực bắn ra. Mực ổn định và dễ bảo trì.
Có mực gạc bụi, làm cho mực rõ hơn, cải thiện hiệu quả in.
Khi máy dừng lại, con lăn anilox và con lăn cao su có thể chạy độc lập với mực truyền và ngăn mực khô.
Với cảm biến mực, trong khi mức mực thấp hơn hoặc trống, thiết bị sẽ cảnh báo để thêm mực, tiết kiệm giấy.
Sửa hệ thống của đơn vị in.
Hệ thống tự khóa được sử dụng trong việc điều chỉnh khoảng cách của con lăn nạp, con lăn ép in, con lăn anilox và con lăn cao su.
Có một thiết bị để sửa lỗi in theo chiều kim đồng hồ và pha ngược chiều kim đồng hồ, một xi lanh được sử dụng, khi thiết bị được mở và khi điều chỉnh con lăn in, xi lanh sẽ hãm tất cả các đơn vị lăn chạy và giữ vị trí ban đầu của các bánh răng.
Các đơn vị khía.
Các thiết bị nhăn dòng.
Vật liệu con lăn bánh xe là ống thép với những khoảng trống.
Bề mặt của con lăn bánh xe được mài, đánh bóng và mạ crôm cứng. Và sau khi cân bằng sửa chữa.
Khoảng cách giữa con lăn bánh xe lên và xuống được điều chỉnh bằng tay, trong khi mặt số hiển thị ngày điều chỉnh, phạm vi điều chỉnh là 2-12mm. Con lăn bánh xe lên và xuống thông qua bánh răng nối với bánh răng truyền động, khi điều chỉnh khoảng cách giữa hai con lăn, khoảng cách giữa hai bánh răng của hai con lăn sẽ không thay đổi.
⑵ . Thiết bị di chuyển đĩa dao khía
Các con lăn tấm dao khía là sau hai lần mài. Được đánh bóng và mạ crôm cứng. Và sau khi cân bằng sửa chữa.
Chiều rộng của khe là 7mm.
Con dao khía là răng cưa, sử dụng vật liệu thép hợp kim và sau khi xử lý nhiệt và mài, mài cứng hơn và sắc nét.
Dao cắt bìa cứng được sử dụng vật liệu hợp kim sau khi xử lý nhiệt và mài, mài cứng hơn, sắc nét và độ chính xác cao.
Các đĩa dao khía và bánh xe nếp gấp được di chuyển đồng bộ sang trái và phải, điều chỉnh bằng điện, điều khiển bằng nút và màn hình cảm ứng đầy màu sắc.
Bốn dao khía được di chuyển đồng bộ để điều chỉnh độ cao của hộp carton, điều chỉnh bằng điện, điều khiển bằng nút và màn hình cảm ứng đầy màu sắc.
Khoảng cách giữa con lăn tấm dao lên và xuống được điều chỉnh bằng tay, trong khi mặt số hiển thị ngày điều chỉnh, phạm vi điều chỉnh là 2-12mm. Con lăn tấm dao lên và xuống thông qua thanh trượt kết nối với bánh răng truyền động, khi điều chỉnh khoảng cách giữa hai con lăn, khoảng cách giữa hai bánh răng của hai con lăn sẽ không thay đổi.
Điều chỉnh pha theo chiều kim đồng hồ và ngược chiều kim đồng hồ của đơn vị khía.
Thông qua cấu trúc bánh răng vệ tinh để điều chỉnh theo chiều kim đồng hồ và pha ngược chiều kim đồng hồ của tấm dao khía.
Chiều kim đồng hồ và pha ngược chiều kim đồng hồ của tấm dao xiên được điều chỉnh bởi PLC và điện, động cơ pha là điều khiển biến tần, nhãn hiệu delta, 360 ° có thể được điều chỉnh trong khi máy chạy hoặc dừng chạy.
Bộ phận cắt bế.
Các con lăn đệm cao su.
Con lăn đệm cao su là vật liệu thép, bề mặt được mài và mạ crôm cứng.
Các con lăn đệm cao su sau khi điều chỉnh cân bằng.
Đệm cao su thông qua loại cao su tuyệt vời. Dễ dàng cài đặt và gỡ cài đặt. Tuổi thọ dài, có thể được cắt từ 4 triệu đến 6 triệu lần.
Áp dụng điều khiển cơ học vị trí di chuyển sang trái và phải của con lăn đệm cao su. Khoảng cách di chuyển là 40mm. Cấu trúc này làm cho vỏ cao su bị mòn như nhau, có thể làm tăng thời gian sử dụng.
Bộ điều khiển khí nén tự động Thiết bị lên xuống của con lăn đệm cao su đồng bộ với hệ thống cấp các tông. (Khi cho ăn các tông, con lăn đệm cao su sẽ đi xuống và cắt các tông, khi dừng cho ăn các tông, con lăn đệm cao su sẽ đi lên và tách khỏi cái chết.)
Thiết bị bù tốc độ độc đáo có thể làm cho con lăn đệm cao su tốt chạy bằng khuôn, bất kể đường kính của đệm cao su thay đổi như thế nào, tốc độ bề mặt của đệm cao su hoàn toàn được điều khiển bởi khuôn. Điều này có thể làm cho hình dạng của tấm carton hoàn toàn bằng mẫu chết mà không cần người vận hành.
Có một thiết bị sửa chữa đệm cao su với máy, đệm cao su có thể được sử dụng lại sau khi được sửa chữa.
Con lăn chết.
Con lăn khuôn là vật liệu thép, bề mặt được mài và mạ crôm cứng. Sau khi hiệu chỉnh cân bằng.
⑶. Điều chỉnh pha theo chiều kim đồng hồ và ngược chiều kim đồng hồ của bộ phận cắt bế.
Thông qua cấu trúc bánh răng vệ tinh để điều chỉnh theo chiều kim đồng hồ và pha ngược chiều kim đồng hồ của con lăn khuôn.
Chiều kim đồng hồ và pha ngược chiều kim đồng hồ của con lăn khuôn được điều chỉnh bởi PLC và điện, động cơ pha là điều khiển invoter, nhãn hiệu delta, 360 ° có thể được điều chỉnh trong khi máy chạy hoặc dừng chạy.
Các bánh răng ổ đĩa.
Tất cả các bánh răng truyền động được sử dụng thép hợp kim chất lượng cao 20CrMnTi, sau khi tinh luyện nhiệt, làm cứng tần số cao và mài bánh răng có độ chính xác cao.
Độ cứng của bánh răng là HRC58-62, thời gian sử dụng lâu, độ ồn thấp và độ chính xác sản xuất cao.
Các bánh răng được thông qua tự động và bôi trơn tròn.
6. In Line Directory Gluer Counter Ejection
A. Đơn vị dán.
Trung Quốc hệ thống phun keo Quảng Châu.
Hệ thống dán và dây đai gấp có điều chỉnh làm việc đồng bộ.
Chiều dài dán được tự động điều chỉnh theo kích thước bìa giấy với sự hợp tác của cảm biến tế bào quang.
Vị trí dán có thể được sửa đổi đúng thời gian.
Màn hình cảm ứng điều khiển đầy màu sắc PLC với dữ liệu toàn diện cho hiệu quả cao.
Màn hình cảm ứng hệ thống dán có thể điều khiển toàn bộ máy.
Phong trào dán hợp tác với bàn chải loại bỏ chất thải.
B. Phần gấp
Phần phía trước nối sử dụng hệ thống vành đai.
Con lăn ép kiểu lò xo để kiểm soát áp lực ép để đảm bảo độ chính xác và độ trơn tru của truyền.
3. Thanh gấp phụ trợ để giúp gấp nhanh.
Ba con lăn thêm nếp nhăn.
Đậu gấp rất mạnh chống cong.
Điều chỉnh khí nén căng đai.
Điều khiển servo cho các con lăn bình phương để giảm vấn đề hình kéo.
Đai hút chân không để bảo vệ chống lại sự truyền trơn của giấy bìa.
C. Phần bình phương
Ba điều khiển servo cho phần bình phương, với hệ thống thổi khí mạnh và hệ thống con lăn nhấn, kết quả gấp là ổn định và chính xác hơn và hệ thống đóng cọc sẽ ổn định hơn.
Chú phổ biến: máy in slotter die cut thư mục nội tuyến gluer, Trung Quốc, nhà cung cấp, nhà sản xuất, nhà máy, giá rẻ, số lượng lớn, giá thấp, mua giảm giá, sản xuất tại Trung Quốc


